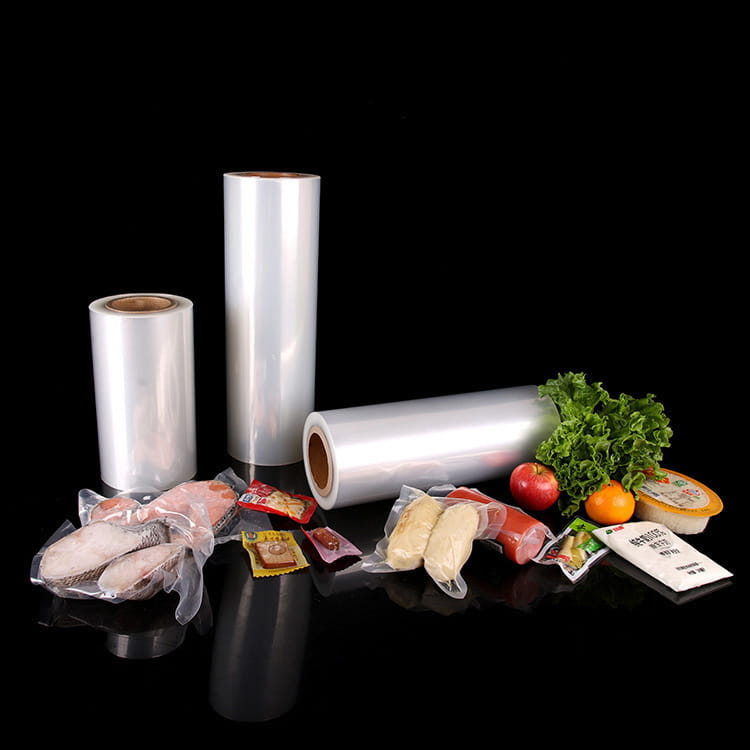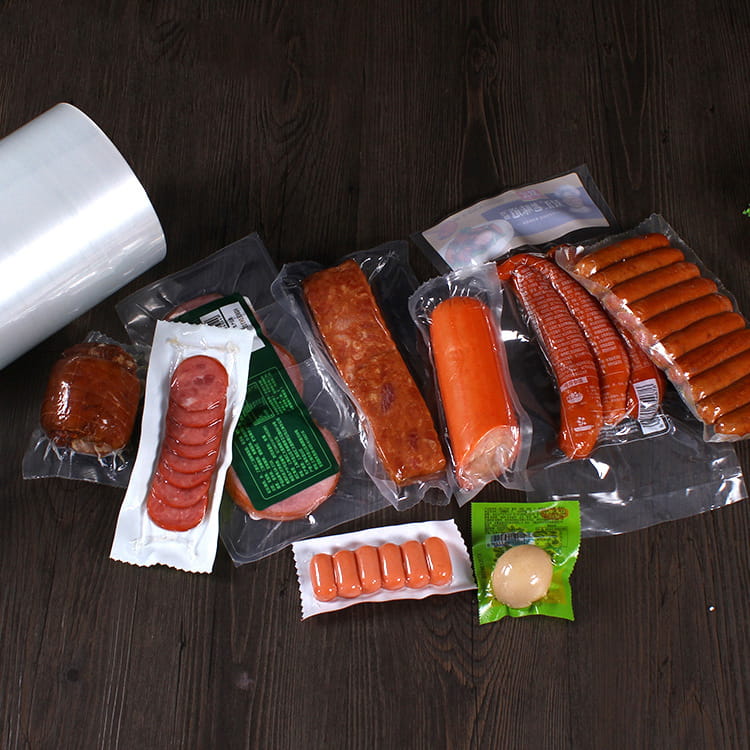


Panimula: Ang Nakatagong Panganib sa Food Packaging
Ang packaging ng pagkain ay hindi lamang tungkol sa pagpapanatili ng pagiging bago at pagbibigay ng visual appeal. Sa ilalim ng ibabaw, ang proseso ng pagmamanupaktura ng mga transparent na flexible na pelikula ay maaaring magpakilala ng mga kemikal na panganib na lumilipat sa pagkain. Sa loob ng mga dekada, ang paglalamina gamit ang mga pandikit na nakabatay sa solvent ang naging pamantayan ng industriya para sa paggawa Transparent na Co-Extruded Plastic Packaging Film mga istruktura, ngunit ang mga kamakailang pagsulong sa teknolohiya ng coextrusion ay nag-aalok ng mas ligtas na diskarte. Inihahambing ng artikulong ito ang coextrusion at lamination, na tumutuon sa kung bakit nagiging mas pinili ang mga solvent-free clear film para sa mga application ng food contact.
Sa pagtaas ng regulasyong pagsisiyasat sa mga materyales sa pakikipag-ugnayan sa pagkain (hal., EU Framewok Regulation (EC) 1935/2004, US FDA 21 CFR) at lumalaking demand ng consumer para sa malinis na label na packaging, ang pag-unawa sa mga teknikal na pagkakaiba sa pagitan ng dalawang ruta ng pagmamanupaktura na ito ay mahalaga para sa mga packaging engineer at may-ari ng brand. Susuriin namin ang mga mekanikal na katangian, pagganap ng hadlang, kalinawan ng optical, at pinaka-kritikal - kaligtasan ng kemikal.
Ano ang Coextrusion? Pagbuo ng mga Pelikulang Walang Pandikit
Ang coextrusion ay isang solong hakbang na proseso kung saan pinagsama ang maraming polymer melt sa pamamagitan ng isang feedblock o multimanifold die upang bumuo ng isang solong multilayer film. Hindi tulad ng lamination, na nagbubuklod sa mga paunang ginawang layer gamit ang mga adhesive, ang coextrusion ay lumilikha ng mga molecular bond sa pagitan ng mga katabing layer habang lumalamig ang mga ito. Inaalis nito ang pangangailangan para sa anumang solvent o water-based na pandikit.
Mga Pangunahing Katangian ng Coextruded Maaliwalas na Pelikulas
- Bilang ng layer: Karaniwang 3 hanggang 11 layer, bawat isa ay nagsisilbi ng isang partikular na function (sealant, barrier, suporta sa istruktura).
- Mekanismo ng pagbubuklod: Thermal fusion - ang mga polymer chain ay nakakabit sa interface nang walang karagdagang mga kemikal.
- Solvent residue: Zero. Walang adhesives ay nangangahulugan na walang natitirang solvents, isocyanates, o amines.
- Optical na kalinawan: Maaaring makamit mataas na kalinawan blown film or cast coextruded plastic film na may haze value na mas mababa sa 5%.
Mga modernong linya ng coextrusion para sa kristal na pelikula sa packaging ng pagkain gumamit ng mga advanced na disenyo ng turnilyo upang mapanatili ang pare-parehong temperatura ng pagkatunaw at kapal ng layer. Isang karaniwang 7-layer multi layer transparent barrier film maaaring pagsamahin ang EVOH para sa oxygen barrier, itali ang mga layer para sa adhesion, at mLLDPE para sa sealability — lahat nang walang kahit isang patak ng adhesive.
Lamination: Ang Problema sa Pandikit Dependency
Ang lamination (tinatawag ding dry lamination o solvent-based lamination) ay kinabibilangan ng hiwalay na paggawa ng dalawa o higit pang monolayer o coextruded na pelikula, pagkatapos ay pagsasama-samahin ang mga ito gamit ang isang adhesive na inilapat sa pamamagitan ng roller system. Ang pandikit ay karaniwang natutunaw sa mga organikong solvent tulad ng ethyl acetate, MEK, o toluene, na sa kalaunan ay sumingaw sa mga tunnel na nagpapatuyo.
Kung Saan Nangyayari ang Kontaminasyon
- Hindi kumpletong pagsingaw: Kahit na sa ilalim ng pinakamainam na pagpapatuyo, bakas ang mga natitirang solvents (parts per million) ay maaaring manatiling nakulong sa pagitan ng mga layer.
- Malagkit na paglipat: Ang mga oligomer na may mababang molekular na timbang mula sa mga polyurethane adhesive ay maaaring lumipat sa pamamagitan ng sealant layer patungo sa pagkain, lalo na sa mga mataba o acidic na pagkain.
- Off-flavor transfer: Ang mga natitirang solvent tulad ng ethyl acetate ay gumagawa ng mga nakikitang off-odors sa mga sensitibong produkto tulad ng tsokolate o kape.
Napag-alaman ng independiyenteng pagsubok (data mula sa 2022 European na pag-aaral sa 150 flexible packaging sample) na ang mga solvent-based na laminated na pelikula ay may average na natitirang antas ng solvent na 8.7 mg/m², habang ang mga coextruded na pelikula ay wala. Kahit na walang solvent (100% solids) adhesives na ginagamit sa lamination ay nagpapakilala ng mga monomeric residue na hindi kinokontrol nang mahigpit tulad ng mga solvent ngunit nagdudulot pa rin ng mga potensyal na panganib sa paglipat.
Para sa transparent flexible packaging film , lumilikha din ang lamination ng potensyal na delamination point kung ang adhesive ay bumababa sa paglipas ng panahon o sa ilalim ng retort na mga kondisyon. Ang coextrusion, sa kabilang banda, ay lumalaban sa delamination dahil ang mga layer ay pinagsama sa antas ng molekular.
Bakit Mahalaga ang Solvent-Free: Health and Regulatory Drivers
Ang mga solvent residues ay hindi lamang isang isyu sa kalidad - sila ay isang legal at pananagutan sa kalusugan. Ang mga regulatory body sa buong mundo ay nagtakda ng mahigpit na mga limitasyon sa paglipat para sa mga solvent sa food contact materials. Halimbawa, ang EU's Plastics Regulation (EU) No 10/2011 ay tumutukoy sa mga partikular na limitasyon sa paglipat (SML) para sa maraming solvents, ngunit ang pagpapatupad ay mahirap dahil ang mga solvent ay hindi sinasadyang idagdag sa huling pelikula — sila ay nagpoproseso ng mga tulong na dapat alisin.
Comparative Safety Table: Coextrusion vs. Lamination
| Parameter | Coextrusion (Walang Solvent) | Solvent-Based Lamination |
|---|---|---|
| Mga Natirang Solvent | Wala (0 mg/m²) | Karaniwang 5-15 mg/m² |
| Panganib sa Paglipat ng Malagkit | Wala (walang pandikit) | Pangunahing aromatic amines, isocyanates posible |
| Delamination sa ilalim ng init | Napakababa (co-extruded bond) | Katamtaman hanggang mataas |
| Pagpaparaya sa Kapal ng Layer | ±5% karaniwan | ±10% dahil sa pagkakaiba-iba ng malagkit |
| Optical Haze (para sa 50µm clear film) | 2-4% | 4-8% (nagdaragdag ang malagkit na layer ng manipis na ulap) |
| Oxygen Barrier (para sa EVOH-based) | Napakahusay (pinapanatili ng mga coextruded tie layer ang EVOH crystallinity) | Mabuti ngunit ang pandikit ay maaaring magpahina ng hadlang sa paglipas ng panahon |
Para sa applications like fresh meat, cheese, or ready meals, a malinaw na multilayer packaging film na ginawa sa pamamagitan ng coextrusion ay nag-aalok ng pinakaligtas na profile. Nagsimula nang lumipat ang mga pangunahing chain ng restaurant ng mabilisang serbisyo sa mga coextruded na pouch para sa mga sarsa at dressing pagkatapos matukoy ang mga residu ng solvent sa mga laminated na alternatibo.
Schematic ng Proseso: Coextrusion vs. Lamination Line
Ang sumusunod na SVG ay naglalarawan ng pangunahing pagkakaiba sa mga hakbang sa pagmamanupaktura. Pinagsasama ng coextrusion ang mga natutunaw sa iisang die, habang ang lamination ay nangangailangan ng hiwalay na film production, adhesive coating, drying, at bonding — bawat hakbang ay isang pagkakataon para sa kontaminasyon.
Optical at Mechanical Superiority ng Coextruded na Pelikulas
Higit pa sa kaligtasan, nag-aalok ang coextrusion ng mga functional na benepisyong kritikal para sa packaging ng pagkain. High clarity blown film na ginawa sa pamamagitan ng coextrusion ay nakakamit ng pambihirang transparency dahil walang malagkit na layer na nakakalat ng liwanag. Ang mga karaniwang halaga ng haze para sa isang 60µm coextruded na PE-based na malinaw na pelikula ay 2-3%, kumpara sa 5-7% para sa isang katumbas na laminated na istraktura na may polyurethane adhesive. Para sa cast coextruded plastic film , ang haze ay maaaring kasing baba ng 1.5%, na ginagawa itong perpekto para sa premium na confectionery at bakery packaging kung saan ang visibility ng produkto ay nagtutulak ng mga desisyon sa pagbili.
Mechanical Integrity sa ilalim ng Stress
Ang mga coextruded na pelikula ay nagpapakita ng superyor na interlayer adhesion dahil ang mga polymer chain mula sa mga katabing layer ay nagkakalat. Ito ay lalong mahalaga para sa coextruded PE film transparent ginagamit sa vertical form-fill-seal (VFFS) na mga application. Ang mga nakalamina na pelikula, sa kabaligtaran, ay nanganganib sa delamination sa mga sealing jaws o sa panahon ng mga drop test. Ang isang pag-aaral noong 2021 na naghahambing ng 1000 VFFS na pouch para sa mga frozen na gulay ay natagpuan na ang mga coextruded na istraktura ay may 0% na rate ng delamination pagkatapos ng 6 na buwang imbakan sa -20°C, habang ang mga solvent-based na laminates ay nagpakita ng 2.4% na rate ng delamination dahil sa adhesive embrittlement.
Para sa modified atmosphere packaging (MAP), a multi layer transparent barrier film gamit ang coextruded EVOH ay naghahatid ng pare-parehong oxygen transmission rate (OTR) na kasingbaba ng 0.5 cc/m²/araw sa 23°C/50% RH. Ang lamination ay maaaring magdulot ng OTR variability dahil ang adhesive layer ay nagsisilbing karagdagang hadlang, ngunit ang hindi pantay na kapal ng coating ay lumilikha ng mga micro-channel para sa gas permeation.
Real-World Performance Data: Coextrusion vs. Lamination
Upang mabilang ang mga pagkakaiba, sinuri namin ang data ng produksyon mula sa mga mid-sized na flexible packaging converter (mga hindi nakikilalang benchmark ng industriya). Ang talahanayan sa ibaba ay nagbubuod ng average na sukatan ng kalidad sa 50 production run ng malinaw na barrier film para sa dry food packaging (kapal na 80µm, target na OTR < 2 cc/m²/araw).
| Sukatan | Coextruded Film | Laminated Film (Batay sa Solvent) |
|---|---|---|
| Average na manipis na ulap (%) | 2.8 | 6.2 |
| Kabuuang mga natitirang solvent (mg/m²) | 0 | 11.3 |
| Pagkakaiba-iba ng kapal ng layer (CV%) | 4.2 | 9.7 |
| Lakas ng balat (N/15mm) pagkatapos ng pag-retort (121°C, 30 min) | 4.8 | 2.1 (pagkasira ng pandikit) |
| Pagkakaiba-iba ng rate ng paghahatid ng oxygen (SD ng 10 sample) | 0.18 | 0.52 |
| Off-odor detection (sensory panel, 7 araw pagkatapos ng conversion) | wala | Nakita sa 14% ng mga sample |
Ang mga figure na ito ay nagpapakita na ang coextrusion ay hindi lamang nag-aalis ng mga solvent na panganib ngunit naghahatid din ng mas pare-parehong optical at barrier properties. Para sa kristal na pelikula sa packaging ng pagkain nilayon para sa direktang pakikipag-ugnay sa mga produktong may mataas na taba (hal., keso, mani), ang kawalan ng mga malagkit na oligomer na maaaring lumipat sa mga lipid ay isang mapagpasyang kalamangan.
Paano Piliin ang Tamang Coextruded Clear Film para sa Iyong Application
Kapag pumipili ng a transparent co-extruded plastic packaging film , isaalang-alang ang mga sumusunod na teknikal na parameter:
- Istraktura ng layer : 3-layer (sealant/tie/barrier) para sa dry goods; 5 o 7 layer para sa mataas na hadlang o asymmetric na mga kinakailangan sa ari-arian.
- Layer ng sealant : mLLDPE o VLDPE para sa mababang temperaturang sealing; EVA para sa mas mataas na hot tack; PLA para sa compostable na mga opsyon.
- Layer ng hadlang : EVOH (para sa oxygen) o polyamide (para sa paglaban sa pagbutas at katamtamang hadlang).
- Optical na grado : Tukuyin ang mga anti-block at slip additives sa mga panlabas na layer lamang upang maiwasan ang manipis na ulap. Para sa mataas na kalinawan blown film , gumamit ng non-migratory slip agent tulad ng erucamide sa ≤500 ppm.
- Pamamahagi ng kapal : Humingi ng mga profile sa kapal ng CD; ang isang well-tuned cast coextruded line ay maaaring makamit ang ±3% tolerance.
Para sa frozen food applications, coextruded films maintain flexibility at -40°C without adhesive cracking — a limitation of many laminated structures. For products requiring retort sterilization (e.g., pet food pouches), a coextruded structure with polypropylene sealant and EVOH barrier withstands 121°C without delamination, whereas laminated pouches often require expensive solventless adhesives rated for retort.
Mga Madalas Itanong
Q1: Ang coextruded film ba ay palaging mas mahal kaysa sa laminated film?
Hindi naman kailangan. Para sa mga simpleng 3-layer na istruktura, ang coextrusion ay maaaring maging cost-competitive dahil sa mas mababang hilaw na materyal na basura at walang malagkit na pagbili. Para sa 7 layer na high-barrier na pelikula, ang coextrusion ay maaaring magkaroon ng mas mataas na upfront die cost, ngunit inaalis nito ang mga solvent recovery system at adhesive application unit, kadalasang nagreresulta sa maihahambing o mas mababang kabuuang gastos bawat metro kuwadrado sa sukat na higit sa 5 milyong m²/taon.
Q2: Maaari bang makamit ng mga coextruded na pelikula ang parehong mga katangian ng hadlang tulad ng mga nakalamina?
Oo. Ang coextrusion ay maaaring makagawa ng mga pelikulang may oxygen transmission rate na mas mababa sa 0.1 cc/m²/araw gamit ang 7-layer na EVOH-based na mga istruktura. Sa katunayan, ang coextrusion ay madalas na nakakamit ng mas pare-parehong hadlang dahil walang malagkit na layer na maaaring kumilos bilang isang heterogenous permeation path. Para sa water vapor barrier, ang mga coextruded HDPE o PP layer ay kasingbisa ng mga alternatibong naka-adhesive-bonded.
Q3: Ang lahat ba ng mga coextruded na pelikula ay walang solvent?
Talagang. Ang coextrusion ay hindi gumagamit ng adhesives, primers, o solvents. Ang tanging mga sangkap ay mga thermoplastic resin at pinahihintulutang additives (antioxidants, stabilizer, slip agent) na natutunaw. Ginagawa nitong likas na sumusunod ang coextrusion sa mga regulasyon ng residue ng solvent ng EU at FDA.
Q4: Anong mga uri ng food packaging ang higit na nakikinabang mula sa mga coextruded clear films?
Anumang aplikasyon kung saan kritikal ang paglipat ng kemikal: mga supot ng pagkain ng sanggol, mga bag ng organikong produkto, packaging ng keso, mga produktong medikal na nutrisyon, at anumang pagkain na may mataas na taba na nilalaman (dahil ang mga lipophilic solvent at adhesive monomer ay mas gustong lumipat sa mga taba). Gayundin, ang mga frozen na pagkain at retortable na pouch ay nakikinabang mula sa delamination resistance ng coextrusion.
Q5: Paano ko mabe-verify kung ang isang pelikula ay tunay na coextruded sa halip na nakalamina?
Suriin ang isang cross-section sa ilalim ng mikroskopyo pagkatapos ng paglamlam ng osmium tetroxide (para sa polyether-based tie layer) o gamit ang FTIR microscopy. Ang mga coextruded na layer ay nagpapakita ng tuluy-tuloy, tapered na mga interface, habang ang mga nakalamina na pelikula ay may kakaiba, kadalasang hindi pantay na linya ng pandikit. Isa pang mabilis na pagsubok: i-heat ang film sa sarili nitong 140°C at alisan ng balat — ang mga cohesive film ay magpapakita ng cohesive failure sa loob ng sealant layer, habang ang mga laminate ay maaaring mag-delaminate sa adhesive interface.
Konklusyon: Ang Paglipat sa Solvent-Free Coextrusion ay Hindi Maiiwasan
Ang mga regulasyon ay humihigpit sa buong mundo. Isinasaalang-alang ng EU na ibaba ang mga partikular na limitasyon sa paglipat para sa mga karaniwang solvent tulad ng ethyl acetate mula 5 mg/kg hanggang 1 mg/kg. Iniulat ng mga serbisyo sa pagsubok ng consumer na ang mga claim na "walang solvent" ay nagiging kasinghalaga ng "BPA-free" para sa packaging. Para sa mga tagagawa ng transparent flexible packaging film , ang paglipat sa coextrusion ay hindi lamang isang pag-upgrade sa kaligtasan - ito ay isang mapagkumpitensyang pangangailangan.
Naghahatid ang coextrusion malinaw na multilayer packaging film na walang panganib sa paglipat ng kemikal, higit na malinaw na optical, pare-parehong hadlang, at matatag na integridad ng makina. Habang ang capital investment para sa isang multi-extruder line ay mas mataas kaysa sa isang laminator, ang operational savings mula sa pag-aalis ng adhesives, solvents, at drying energy, kasama ang pag-aalis ng mga panganib sa pagsunod sa regulasyon, ay nagbibigay ng nakakahimok na ROI sa loob ng 2-3 taon para sa mga medium-volume na producer.
Para sa brand owners seeking to market “clean label” or “no chemical contact” packaged foods, specifying a transparent co-extruded plastic packaging film ay ang pinakakapani-paniwala at nabe-verify na diskarte. Habang umuusad ang industriya patungo sa mga modelong circular economy, mas madaling i-recycle ang mga coextruded na monolayer-compatible na istruktura kaysa mixed-material laminates. Ang hinaharap ng ligtas, transparent na packaging ng pagkain ay coextruded at walang solvent.