

1. Pagtukoy sa Mga Uri ng Polyethylene Film: LDPE, LLDPE, at HDPE
Ang mga polyethylene (PE) na pelikula ay nangingibabaw sa flexible packaging dahil sa kanilang versatility, chemical resistance, at cost efficiency. Ang mga pang-industriyang aplikasyon ay umaasa sa tatlong pangunahing subgroup: ldpe na pelikula (low-density polyethylene), lldpe na pelikula (linear low-density polyethylene), at pelikulang hdpe (high-density polyethylene). Ang bawat isa ay nag-aalok ng natatanging mekanikal at optical na katangian na tinutukoy ng polymer chain branching at crystallinity. Ang pag-unawa sa mga pagkakaibang ito ay mahalaga para sa mga tagagawa ng polyethylene film kapag ang mga solusyon sa engineering para sa packaging ng pagkain, mga pang-agrikultura na pabalat, o mga mabibigat na pang-industriyang liner.
Ang LDPE ay nailalarawan sa pamamagitan ng mataas na flexibility, kalinawan, at lakas ng epekto. Nagbibigay ang LLDPE ng superyor na tensile strength at puncture resistance dahil sa linear na istraktura nito na may maiikling mga sanga. Ang HDPE ay nagpapakita ng mataas na crystallinity, nag-aalok ng higpit, pagganap ng hadlang, at mahusay na paglaban sa kemikal. Ang talahanayan sa ibaba ay nagbubuod ng mga pangunahing teknikal na parameter na karaniwang tinutukoy sa mga tinatangay na mga linya ng pelikula at mga proseso ng extrusion coating.
| Ari-arian | Pelikula ng LDPE | LLDPE Pelikula | Pelikulang HDPE |
|---|---|---|---|
| Densidad (g/cm³) | 0.917 – 0.930 | 0.915 – 0.925 | 0.941 – 0.965 |
| Lakas ng Tensile (MD, MPa) | 10 – 20 | 25 – 45 | 25 – 40 |
| Pagpahaba sa Break (%) | 400 – 650 | 500 – 800 | 200 – 500 |
| Rate ng Pagpapadala ng Singaw ng Tubig (WVTR, g/(m²·araw)) | 6 – 15 | 5 – 12 | 2 – 6 |
| Optical na kalinawan | Mataas | Katamtaman-Mataas | Mababang-Opaque |
| Mga Karaniwang Aplikasyon | Paliitin ang pelikula, magaan na packaging, mga bag | Stretch wrap, heavy-duty na sako, liner | Mga grocery, T-shirt bag, pang-industriya na sheeting |
Sa modernong pagmamanupaktura, ang paghahalo ng LDPE at LLDPE ay nag-o-optimize ng kakayahang maproseso habang pinapanatili ang pagiging matigas. Para sa mga application na may mataas na lakas, pelikulang hdpe manufacturers kadalasang gumagamit ng cast o blown film coextrusion upang pagsamahin ang tigas ng HDPE sa mga sealing layer. Ang mga profile ng property na ito ay direktang nakakaimpluwensya sa disenyo ng die, cooling efficiency, at winding tension in polyethylene film roll mga linya ng produksyon.
2. Blown Film Extrusion: Core Technology para sa Tubular Films
Ang blown film extrusion ay nananatiling pinakalaganap na pamamaraan para sa paggawa ldpe na pelikula , lldpe na pelikula , at mga multi-layer na coextruded na istruktura. Sa prosesong ito, ang molten polymer ay pinipilit paitaas sa pamamagitan ng isang annular die, pinalaki ng panloob na hangin upang bumuo ng isang bula, pinalamig ng isang air ring, at gumuho sa flat. polyethylene film roll stock. Kabilang sa mga pangunahing variable ng kontrol ang blow-up ratio (BUR), frost line height (FLH), at take-off speed, na sama-samang tumutukoy sa film mechanical orientation at kapal ng profile.
Ang data ng industriya ay nagpapahiwatig na ang BUR mula 2:1 hanggang 4:1 ay nagbubunga ng balanseng tensile properties sa direksyon ng MD/TD. Moderno tinatangay na mga linya ng pelikula isama ang awtomatikong kontrol sa profile, IBC (internal bubble cooling), at gravimetric dosing upang mapanatili ang pagkakaiba-iba ng gauge sa ibaba ±5%. Isang tipikal na linya para sa pang-industriyang polyethylene roll ay maaaring mag-output ng 250–500 kg/h para sa monolayer HDPE, habang ang mga multi-layer na linya (3, 5, o 7 layer) ay nagpapahusay ng hadlang sa pamamagitan ng pagsasama ng mga PA o EVOH na layer. Ang eskematiko sa ibaba ay naglalarawan ng mga mahahalagang bahagi ng isang blown film extrusion system.
Advanced tinatangay na mga linya ng pelikula ngayon isama ang real-time na pagsubaybay sa kapal sa pamamagitan ng mga capacitive sensor at awtomatikong die bolt heating, na nagpapagana pasadyang poly sheeting produksyon na may mahigpit na pagpapaubaya (±5–8%). Ang mga teknikal na pag-upgrade na ito ay mahalaga para sa pang-industriyang polyethylene roll na nangangailangan ng pare-parehong lay-flat na lapad at pinababang materyal na basura.
3. Advanced na Coextrusion: Engineering PA/PE Film at PA/PP Film Structures
Para sa mga hinihinging barrier application — gaya ng vacuum packaging, modified atmosphere packaging (MAP), at chemical containment — hindi sapat ang single-layer na PE film. Ang mga inhinyero ay umaasa sa multi-layer na coextrusion na pinagsasama ang polyamide (PA) sa mga polyolefin. Kapansin-pansin, pa/pe pelikula at pelikulang pa/pp kumakatawan sa mga advanced na engineered na istruktura na nagtulay ng oxygen barrier (PA layer) na may sealability at moisture resistance (PE o PP layer). Ang mga naturang pelikula ay naghahatid ng oxygen transmission rate (OTR) na kasingbaba ng 2–8 cm³/(m²·day·atm) sa 23°C at 50% RH, kumpara sa >2000 cm³ para sa karaniwang PE.
Sa isang tipikal na 5-layer na coextrusion na configuration (PA/tie/PE/tie/PA o simetriko PA/PE), ang PA core ay nakakatulong sa puncture resistance, aroma retention, at mechanical strength. Para sa mga aplikasyon ng thermoforming, pelikulang pa/pp nagbibigay ng mas mataas na heat resistance (melting point >160°C) kumpara sa mga istrukturang nakabatay sa PE, na ginagawa itong perpekto para sa mga retort pouch o hot-fill na packaging. Ipinapakita ng data mula sa mga pang-industriyang pagsubok na binabawasan ng coextruded na PA/PE film ang rate ng pagkabigo ng package ng 40% sa mga segment ng frozen na pagkain dahil sa pinahusay na flex-crack resistance.
Mga pangunahing bentahe ng PA/PE at PA/PP coextrusion
- Pagpapabuti ng oxygen barrier hanggang 98% kumpara sa monolayer PE.
- Napakahusay na thermoformability para sa mga deep-draw tray (≥6 mm draw ratio).
- Pinahusay na paglaban sa kemikal laban sa mga langis, taba, at mga solvent.
- Pagkatugma sa mga high-speed form-fill-seal na linya.
Nangunguna mga tagagawa ng polyethylene film magpatibay ng multi-layer blown o cast lines na may dedikadong tie-layer resins para matiyak ang interlayer adhesion > 4 N/15mm. Ang resulta ay matibay polyethylene film roll stock na nakakatugon sa mahigpit na mga regulasyon sa pakikipag-ugnayan sa pagkain at mga pamantayang pang-industriya tulad ng EN 13678.
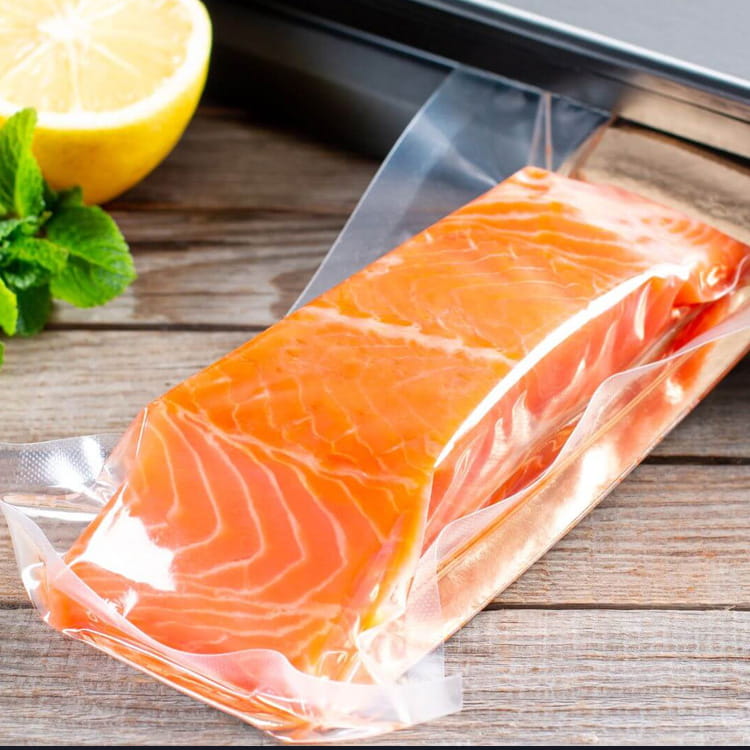
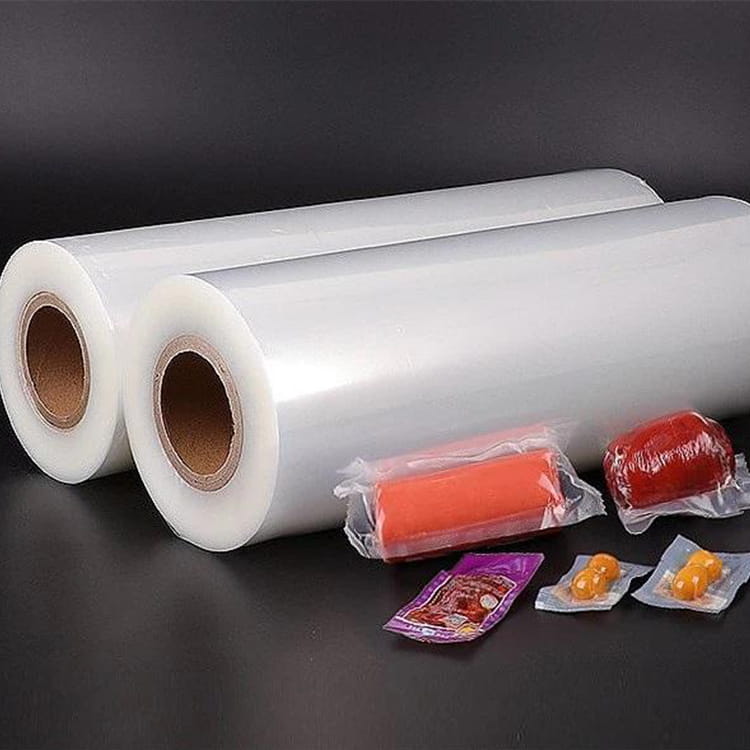
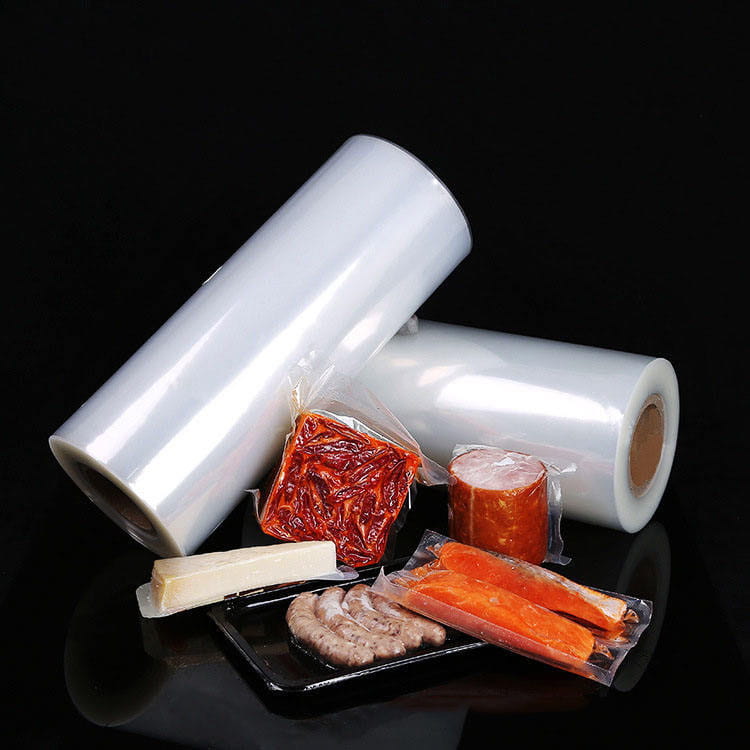
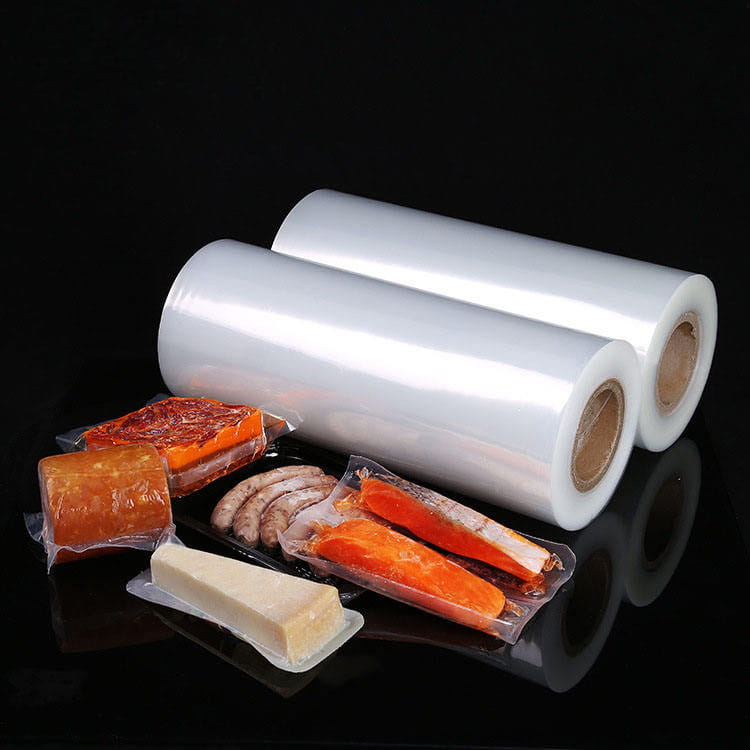
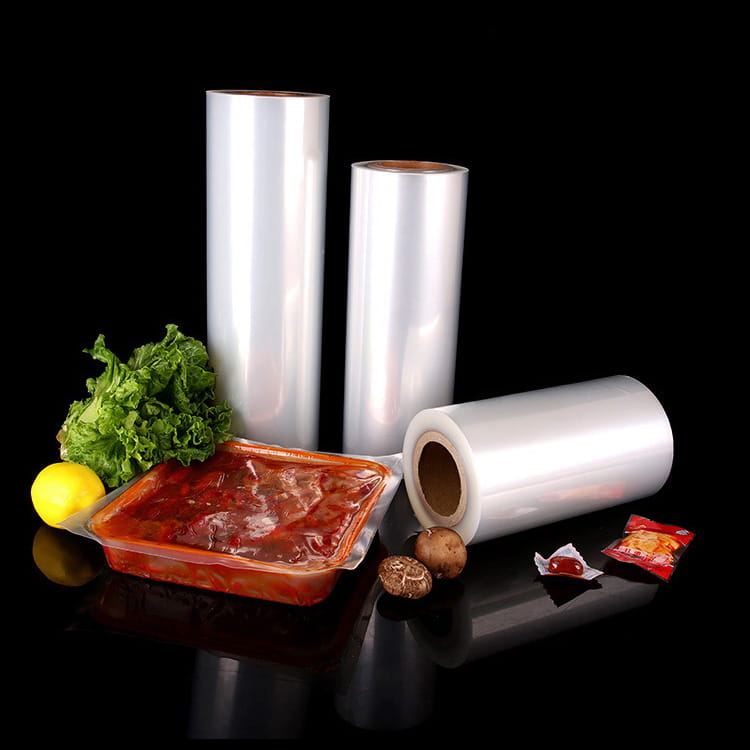
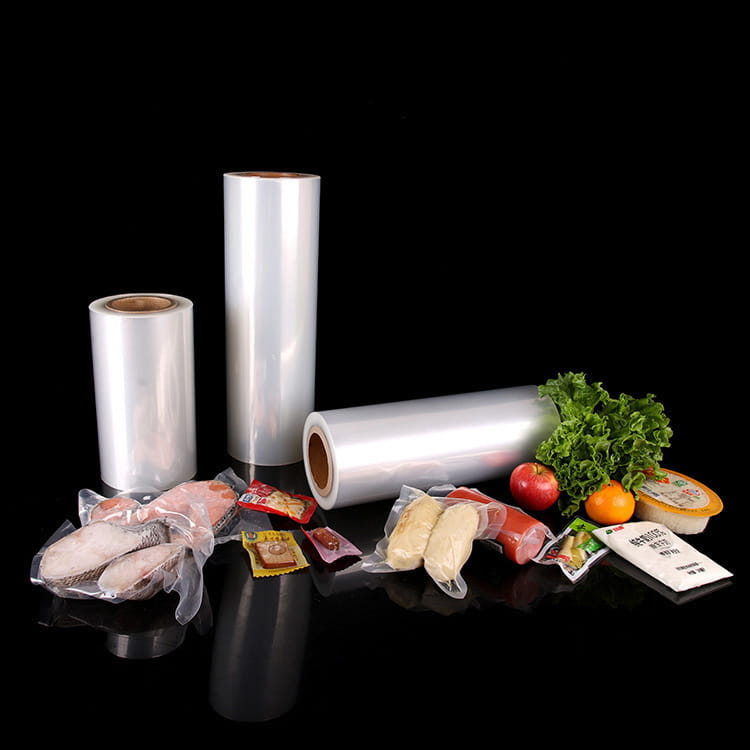
Figure: Multi-layer polyethylene roll production — halimbawa ng industrial coextrusion para sa mga barrier film.
4. Mga Teknikal na Parameter para sa Custom na Poly Sheeting at Industrial Rolls
Paggawa pasadyang poly sheeting at pang-industriyang polyethylene roll nangangailangan ng tumpak na kontrol sa lapad, kapal, diameter ng core, at mga mekanikal na katangian. Karaniwan polyethylene film roll saklaw ng mga sukat mula 500 mm hanggang 3000 mm ang lapad, na may mga panlabas na diameter ng roll hanggang 1000 mm (core inner diameter 76 mm o 152 mm). Para sa mga heavy-duty na pang-industriyang cover o construction vapor barrier, ang HDPE sheeting na 100–300 µm ang kapal ay ginawa gamit ang mga UV stabilizer at anti-slip surface treatment.
Ang isang mahalagang parameter sa blown film extrusion para sa custom na sheeting ay ang layflat width, na direktang nauugnay sa bubble circumference at winder tension. Bilang karagdagan, binabalangkas ng sumusunod na talahanayan ang mga tipikal na detalye para sa lldpe na pelikula at ldpe na pelikula pang-industriya na rolyo:
| Parameter | Custom na LDPE Sheeting | Industrial LLDPE Rolls | HDPE Heavy-Duty Rolls |
|---|---|---|---|
| Saklaw ng kapal (µm) | 25 – 250 | 40 – 200 | 80 – 350 |
| Max na lapad ng roll (mm) | 2800 | 3000 | 2500 |
| Lakas ng makunat (MD, MPa) | 15–22 | 35–50 | 28–45 |
| Lakas ng epekto (Dart drop, g) | 150–350 | 350–800 | 200–500 |
| Mga pagpipilian sa additive | Slip, antiblock, UV | Anti-static, madulas | UV, carbon black |
Para sa pasadyang poly sheeting , inaayos ng mga tagagawa ang disenyo ng extruder screw (mga barrier screw na may mga pinaghalo na seksyon) at die gap (0.8–2.5 mm) upang mapanatili ang pagkakapareho ng kapal. Ang mga high-speed winder na may closed-loop tension control ay nag-aalis ng telescoping at nagsisiguro ng pare-parehong katigasan ng roll, na mahalaga para sa mga proseso ng downstream converting tulad ng paggawa ng bag o lamination.
5. Mga Pangunahing Aplikasyon na Gumagamit ng Polyethylene Film Rolls sa Mga Industriya
Ang kakayahang umangkop ng ldpe na pelikula , lldpe na pelikula at coextruded structures translates into a wide spectrum of applications. Each market demands specific mechanical, optical, and barrier profiles:
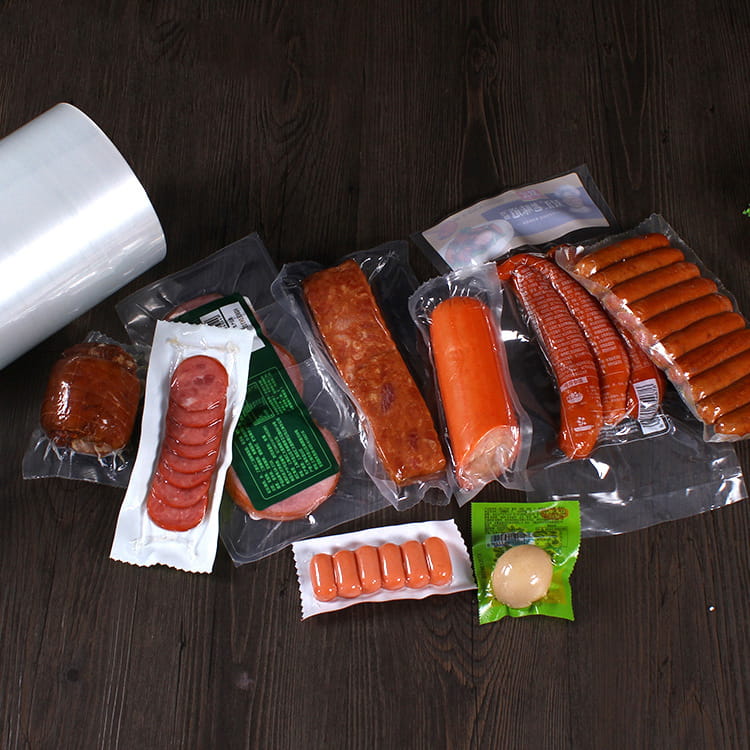
- packaging ng pagkain: LDPE-based shrink films para sa poultry tray, LLDPE stretch hood para sa pallet wrapping, at pa/pe pelikula para sa pangangalaga ng keso o karne (pagpapalawak ng buhay ng istante mula 7 hanggang 21 araw).
- Mga pelikulang pang-agrikultura: UV-stabilized LDPE para sa greenhouse covers (lifetime 12–24 na buwan) at silage stretch films gamit ang multilayer LLDPE/tie/EVOH para bawasan ang oxygen ingress ng 90%.
- Mga mabibigat na sakong pang-industriya: Mga coextruded na HDPE/LLDPE na pelikula na may kapal na 120–180 µm, na nakakakuha ng top-load resistance > 400 N para sa mga construction materials o chemical powder.
- Medikal at kalinisan: Mga nakakahinga na pelikula na ginawa sa pamamagitan ng pagdaragdag ng mga tagapuno ng calcium carbonate sa PE, pagkatapos ay lumalawak upang lumikha ng mga micropores; ginagamit sa mga surgical drape at protective cover.
Ang mga pagsusuri sa merkado ay nagpapakita na ang pandaigdigang pangangailangan para sa pang-industriyang polyethylene roll lumalaki sa 4.2% taun-taon, na hinimok ng e-commerce packaging at automation. Mga tagagawa ng polyethylene film mamuhunan sa mga tinatangay na mga linya ng pelikula na may mga oscillating haul-off upang bawasan ang mga gauge band, na ginagarantiyahan ang kalidad ng roll na nakakatugon sa mga pamantayan ng ASTM D2103.
6. Kontrol sa Kalidad at Pagpili ng Materyal para sa Mga Tagagawa ng Pelikula
Pare-parehong produksyon ng mataas na pagganap polyethylene film roll umaasa ang imbentaryo sa mahigpit na mga protocol ng kalidad. Mga tagagawa ng polyethylene film gumamit ng lab testing para sa melt flow index (MFI), gel count, at optical properties. Para sa tinatangay na mga linya ng pelikula , sinusubaybayan ng mga online monitoring system ang kapal sa pamamagitan ng capacitive o beta gauge sensor, na nagbibigay ng closed-loop na feedback sa awtomatikong die. Ang tensile testing ayon sa ASTM D882 ay mandatory para sa mga custom na order na nangangailangan ng partikular na pagpahaba (hal., >600% para sa stretch film).
Ang pagpili ng materyal ay kinabibilangan ng pagpili sa pagitan ng Ziegler-Natta o metallocene-catalyzed LLDPE — ang huli ay nagbibigay ng mas makitid na molecular weight distribution at pinahusay na kalinawan. Para sa mataas na pagganap pasadyang poly sheeting , dapat kontrolin ang mga reclaim ratio (<20% post-industrial scrap) para maiwasan ang mga degradation gel. Bukod pa rito, tinitiyak ng electrostatic pinning at corona treatment (38–44 dyne/cm) ang printability at lakas ng lamination bond. Binabalangkas ng talahanayan sa ibaba ang mga karaniwang pagsusuri sa kalidad at pamantayan sa pagtanggap:
| Parameter ng Pagsubok | Pamamaraan | Karaniwang Pagtutukoy (LDPE/LLDPE) |
|---|---|---|
| Pagbabago ng kapal | ASTM D374 | ±5% ng nominal |
| Lakas ng makunat (MD) | ASTM D882 | >20 MPa (LDPE), >35 MPa (LLDPE) |
| Elmendorf luha (MD) | ASTM D1922 | 150 – 400 g |
| COF (film-to-film) | ASTM D1894 | 0.2 – 0.4 |
Nagsasagawa rin ang mga advanced na manufacturer ng dynamic mechanical analysis (DMA) upang suriin ang modulus ng pelikula sa iba't ibang temperatura, na tinitiyak pang-industriyang polyethylene roll gumanap sa malamig na imbakan (−20°C) o mataas na init na kapaligiran (60°C).
Mga Madalas Itanong (FAQ)
Q1: Ano ang pangunahing pagkakaiba sa pagitan ng LDPE film at LLDPE film sa extrusion?
Ang LDPE ay may mas mataas na lakas ng pagkatunaw at mas madaling iproseso tinatangay na mga linya ng pelikula , nag-aalok ng mas mahusay na kalinawan at pagtakpan. Nagbibigay ang LLDPE ng superyor na tensile, puncture, at tear strength ngunit nangangailangan ng mas mataas na motor power dahil sa mas mataas na lagkit nito. Ang mga timpla ng LDPE/LLDPE ay karaniwan upang balansehin ang kakayahang maproseso sa mekanikal na tigas.
Q2: Paano maihahambing ang PA/PE film sa PA/PP film para sa food packaging?
pa/pe pelikula nag-aalok ng mahusay na sealability at moisture barrier sa murang halaga, na angkop para sa malamig/frozen application. pelikulang pa/pp lumalaban sa mas mataas na temperatura (retort hanggang 121°C) at nagbibigay ng higit na paglaban sa kemikal, perpekto para sa mga handa na pagkain at mainit na laman na packaging.
Q3: Maaari bang i-recycle ang custom na poly sheeting pagkatapos ng pang-industriyang paggamit?
Oo, karamihan sa mga polyethylene industrial roll ay nare-recycle sa pamamagitan ng mechanical recycling stream. Gayunpaman, ang mga multi-material na coextrusions (PA/PE) ay nangangailangan ng paghihiwalay o mga compatibilizer. Maraming mga tagagawa ang nag-aalok ng mga programang take-back para sa post-industrial waste upang makagawa ng mga recycled pellets para sa mga non-food contact layer.
Q4: Ano ang mga tipikal na hanay ng kapal para sa HDPE film sa mga heavy-duty na application?
Para sa construction vapor barriers and geomembranes, HDPE film thickness ranges from 150 µm to 500 µm. For grocery sacks or merchandise bags, thickness is typically 10–30 µm. Mga tagagawa ng HDpe film madalas na baguhin ang density gamit ang mga additives upang makamit ang tiyak na higpit at paglaban sa luha.
Q5: Paano ko matitiyak ang pare-parehong pagkakapareho ng sukat sa aking polyethylene film roll?
Panatilihin ang matatag na temperatura ng pagkatunaw, gumamit ng awtomatikong die bolt na kontrol na may pag-scan sa kapal, at i-optimize ang paglamig ng daloy ng hangin sa paligid ng bubble. Moderno tinatangay na mga linya ng pelikula na nilagyan ng IBC (internal bubble cooling) ay maaaring bawasan ang variation ng gauge sa ±3–5%.